ODLEWY STALIWNE
Wytwarzanie odlewów staliwnych o masie od 10 do 1500 kg według rysunków technicznych
klienta
PRITZ DEVELOPMENT wykonuje na zamówienie odlewy ze staliwa węglowego oraz staliwa niskostopowego.
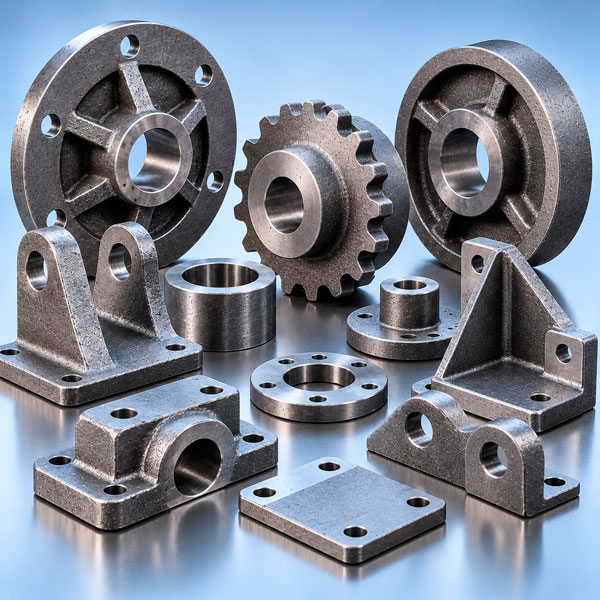
Odlewanie staliwa pozwala uzyskiwać części o złożonej geometrii, w tym korpusy, podpory, wsporniki,
masywne elementy konstrukcyjne i części maszyn z przestrzeniami wewnętrznymi.
PRITZ zapewnia wsparcie techniczne przy realizacji zamówienia, organizację późniejszej obróbki
mechanicznej i dostawę gotowych części zgodnie z wymaganiami klienta.
Możliwości techniczne
Materiały:
- Staliwo węglowe.
- Staliwo niskostopowe.
Dobór materiału uwzględnia warunki pracy części, wymagane właściwości mechaniczne i skład chemiczny. Przy zapytaniu o „odlew stali” należy wskazać konkretny gatunek staliwa oraz wymagania dokumentacji technicznej.
Zapytania o odlewy ze stali nierdzewnej wymagają odrębnej oceny możliwości wykonania z uwzględnieniem gatunku materiału i wymagań projektu.
Technologie wytwarzania:
- Odlewanie w formach piaskowych.
- Odlewanie do form z mas samoutwardzalnych na zimno (no-bake).
- Odlewanie do form metalowych (kokil).
Formy odlewnicze i rdzenie odlewnicze przygotowuje się z uwzględnieniem geometrii części, wymaganych przestrzeni wewnętrznych i warunków krzepnięcia metalu.
Operacje dodatkowe:
- Projektowanie i wykonywanie omodelowania oraz pozostałego oprzyrządowania odlewniczego.
- Oczyszczanie odlewów, usuwanie układów wlewowych i nadlewów.
- Obróbka cieplna.
- Toczenie, frezowanie i wytaczanie.
- Kontrola wymiarowa oraz weryfikacja właściwości materiału.
- Badania nieniszczące zgodnie z wymaganiami dokumentacji technicznej.
Odlewanie jest szczególnie efektywne w przypadku części o złożonej geometrii przestrzennej, z przestrzeniami wewnętrznymi, masywnymi przekrojami i wysokimi wymaganiami dotyczącymi wytrzymałości mechanicznej.
Do jakich wyrobów stosuje się odlewanie staliwa
Odlewanie staliwa jest stosowane do wytwarzania części urządzeń przemysłowych pracujących pod znacznymi obciążeniami mechanicznymi, a także komponentów o złożonej geometrii, których uzyskanie innymi metodami obróbki metali jest utrudnione lub ekonomicznie nieuzasadnione.
Główne rodzaje wyrobów:
- Części korpusowe urządzeń — korpusy przekładni redukcyjnych, zespołów łożyskowych, napędów i mechanizmów przemysłowych.
- Podstawy i podpory — masywne podstawy maszyn, stojaki, płyty podporowe i elementy konstrukcyjne.
- Części przekładni mechanicznych — piasty, sprzęgła, półfabrykaty kół zębatych i inne elementy układów napędowych.
- Elementy konstrukcyjne przenoszące obciążenia — wsporniki, dźwignie, zespoły łączące i obciążone części maszyn.
- Komponenty urządzeń pompowych i energetycznych — korpusy, pokrywy, elementy kołnierzowe i inne części.
- Części urządzeń transportowych i dźwignicowych — podpory, elementy mechanizmów jezdnych i zespoły przenoszące obciążenia.
- Części zamienne do urządzeń przemysłowych — półfabrykaty odlewane i gotowe części do naprawy i modernizacji maszyn.
Zalety odlewania staliwa
- Wysokie parametry mechaniczne. Możliwość uzyskania wytrzymałych części ze staliwa węglowego i niskostopowego o określonych właściwościach.
- Złożona geometria. Wytwarzanie części z żebrami usztywniającymi, występami, przestrzeniami wewnętrznymi i złożonymi powierzchniami.
- Szeroki zakres masy. Możliwość uzyskania zarówno stosunkowo niewielkich, jak i masywnych odlewów.
- Zmniejszenie liczby połączeń montażowych. Odlew ze stali może zastąpić konstrukcję składającą się z kilku elementów spawanych lub łączonych mechanicznie.
- Możliwość obróbki cieplnej. Regulowanie struktury i właściwości mechanicznych staliwa zgodnie z wymaganiami dotyczącymi wyrobu.
- Elastyczność wielkości produkcji. Możliwa jest produkcja jednostkowa i seryjna z wykorzystaniem form piaskowych oraz mas samoutwardzalnych na zimno.
Sposób odlewania dobiera się na podstawie konstrukcji części, gatunku staliwa, wymagań dotyczących dokładności i właściwości mechanicznych oraz wielkości partii.
Ograniczenia technologii
Przy projektowaniu odlewów staliwnych należy uwzględnić następujące cechy:
- Skurcz odlewniczy. Podczas krzepnięcia i chłodzenia staliwa występują zjawiska skurczowe, które należy uwzględnić przy projektowaniu formy, układu wlewowego i nadlewów.
- Możliwość powstawania wad odlewniczych. Ryzyko wystąpienia jam skurczowych, porowatości, wtrąceń niemetalicznych i pęknięć wymaga przestrzegania technologii i kontroli jakości.
- Ograniczenia konstrukcyjne. Należy uwzględnić grubość ścianek, łagodne przejścia, pochylenia odlewnicze i warunki krzepnięcia metalu.
- Konieczność obróbki mechanicznej. Uzyskanie dokładnych wymiarów osadczych, otworów i powierzchni współpracujących zazwyczaj wymaga dodatkowej obróbki.
- Koszty oprzyrządowania. Wykonanie modeli, rdzennic i innych elementów oprzyrządowania wpływa na koszt zamówienia.
- Czas trwania cyklu produkcyjnego. Przygotowanie oprzyrządowania, wykonanie form, zalewanie, chłodzenie, oczyszczanie i kontrola wymagają odpowiedniego czasu technologicznego.
Изготовление стальных отливок
PRITZ DEVELOPMENT wytwarza odlewy staliwne według rysunków i dokumentacji technicznej klienta.
Na etapie przygotowania zamówienia analizujemy projektowany odlew staliwny pod kątem konstrukcji, wymagań materiałowych, dokładności wymiarów i właściwości mechanicznych. Uwzględniamy tolerancje wymiarowe oraz wymagania dotyczące jakości powierzchni.
Dobór technologii jest prowadzony z uwzględnieniem wymagań technicznych. Ustalamy sposób odlewania, potrzebę przygotowania omodelowania oraz zakres obróbki cieplnej i mechanicznej.
PRITZ koordynuje proces produkcyjny obejmujący wykonanie odlewów, operacje dodatkowe i kontrolę zgodności gotowych części z wymaganiami klienta.
Typowy przebieg procesu produkcyjnego:
Analiza rysunku → Wybór technologii → Wykonanie oprzyrządowania → Odlewanie → Oczyszczanie → Obróbka cieplna → Obróbka mechaniczna → Kontrola jakości → Dostawa gotowych części.
Odlew stalowy może zostać dostarczony jako nieobrobiony półfabrykat lub w pełni obrobiona część, gotowa do dalszego montażu i eksploatacji, zależnie od zakresu zamówienia.
Dlaczego PRITZ DEVELOPMENT
Powtarzalność produkcji seryjnej
Stabilność wymiarów, geometrii i jakości wyrobów w kolejnych partiach.
Pełny cykl produkcyjny
Podstawowe operacje obróbki metalu są realizowane w ramach jednego procesu produkcyjnego.
Praca według dokumentacji klienta
Produkcja jest organizowana na podstawie uzgodnionych rysunków i wymagań technicznych.
Produkcja partii przedseryjnych
Przed uruchomieniem regularnej produkcji można sprawdzić technologię i wyrób na ograniczonej partii.
ISO 9001
System zarządzania jakością z aktualnym certyfikatem.
Siedziba w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na współpracy z klientami B2B w Polsce i UE.
Zamów odlewanie staliwa
Wytwarzanie odlewów staliwnych i gotowych części o masie od 10 do 1500 kg według rysunków klienta
Prześlij rysunki techniczne, modele 3D lub specyfikację techniczną z podaniem gatunku staliwa, masy części, wymaganej liczby sztuk oraz wymagań dotyczących obróbki mechanicznej i kontroli jakości.
Specjaliści PRITZ DEVELOPMENT przeprowadzą ocenę techniczną zamówienia, uzgodnią technologię wytwarzania z odlewnią i przygotują ofertę handlową. Wycena odlewów uwzględnia stopień złożoności części, wielkość partii oraz wymagane operacje dodatkowe.