USŁUGI ZGRZEWANIE PUNKTOWE
Zgrzewanie punktowe blach i konstrukcji metalowych według rysunków
klienta
PRITZ DEVELOPMENT wykonuje zgrzewanie punktowe na zamówienie przy produkcji metalowych obudów,
osłon, paneli, wsporników i podzespołów z blachy.
Technologia umożliwia łączenie części metalowych na zakładkę bez użycia materiałów dodatkowych i
dodatkowych elementów mocujących. Zgrzewanie oporowe punktowe jest szczególnie efektywne przy
wytwarzaniu konstrukcji z cienkich blach stalowych z dużą liczbą powtarzających się połączeń.
Zgrzewanie punktowe jest częścią pełnego cyklu produkcyjnego PRITZ: cięcie laserowe, wykrawanie
CNC, gięcie blachy, spawanie i zgrzewanie, przygotowanie powierzchni, malowanie proszkowe i montaż
gotowych wyrobów.
Charakterystyka technologii zgrzewania punktowego
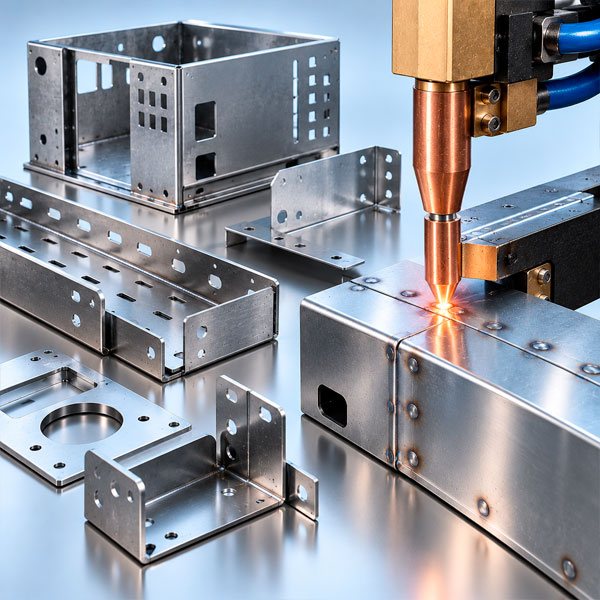
Zgrzewanie oporowe punktowe (Resistance Spot Welding, RSW), określane również jako zgrzewanie rezystancyjne punktowe, to technologia łączenia części metalowych wykorzystująca ciepło wydzielane podczas przepływu prądu elektrycznego oraz docisk elektrod.
Zgrzewanie elektryczne punktowe polega na ułożeniu łączonych arkuszy na zakładkę i zaciśnięciu ich między elektrodami zgrzewarki. Przez obszar połączenia przepływa prąd o dużym natężeniu. Opór elektryczny powoduje miejscowe nagrzewanie i stopienie metalu w strefie styku blach, w której powstaje jądro zgrzeiny.
Po wyłączeniu prądu metal krzepnie pod dociskiem elektrod. Powstaje zgrzeina punktowa, która tworzy wytrzymałe połączenie nierozłączne.
Proces nie wymaga drutu spawalniczego, gazu osłonowego ani topnika. Połączenia powstają w poszczególnych punktach bez tworzenia ciągłej spoiny.
Technologia jest najczęściej stosowana do zgrzewania blach ze stali niskowęglowej. Przy odpowiednich parametrach procesu i wyposażeniu możliwe jest również zgrzewanie stali nierdzewnej, blach ocynkowanych i stopów aluminium.
Dobór parametrów obejmuje natężenie i czas przepływu prądu oraz siłę docisku elektrod. Uwzględnia się również materiał, grubość i liczbę łączonych arkuszy, stan ich powierzchni oraz geometrię złącza. Elektrody dobiera się odpowiednio do materiału, wymaganej wielkości zgrzeiny i dostępu do miejsca połączenia.
Do jakich wyrobów stosuje się zgrzewanie punktowe
Technologia jest stosowana przy wytwarzaniu konstrukcji metalowych z cienkiej blachy, w których przewidziano połączenia zakładkowe i nie ma wymagań dotyczących szczelności złącza.
Główne rodzaje wyrobów:
- Obudowy i osłony urządzeń — łączenie paneli, przegród wewnętrznych, wzmocnień i elementów montażowych.
- Szafy i obudowy elektrotechniczne — mocowanie elementów wewnętrznych, płyt montażowych i części stelaża.
- Meble metalowe — szafy, półki, szuflady, prowadnice i elementy konstrukcyjne.
- Wyposażenie handlowe i magazynowe — regały, stojaki, panele metalowe i zespoły montażowe.
- Urządzenia chłodnicze i wentylacyjne — obudowy, osłony, panele i elementy systemów HVAC.
- Wsporniki i elementy mocujące — łączenie półfabrykatów z blachy, płyt wzmacniających i elementów montażowych.
- Wyroby seryjne z blachy — części i podzespoły o dużej liczbie jednakowych połączeń
zgrzewanych.
Zgrzewanie punktowe blach jest szczególnie uzasadnione w przypadku wyrobów, których konstrukcja zapewnia dwustronny dostęp elektrod do miejsca połączenia.
Zalety zgrzewania punktowego
- Wysoka wydajność. Krótki cykl formowania zgrzeiny punktowej zapewnia dużą szybkość łączenia części, szczególnie w produkcji seryjnej.
- Brak materiałów dodatkowych. Do zgrzewania nie są potrzebne drut, gaz osłonowy ani dodatkowe elementy mocujące.
- Ograniczenie odkształceń. Miejscowe nagrzewanie obejmuje niewielką strefę, co sprzyja ograniczeniu odkształceń części z cienkiej blachy w porównaniu z wykonywaniem długich spoin.
- Powtarzalność połączeń. Odpowiednio dobrane i kontrolowane parametry prądu, czasu zgrzewania oraz siły docisku pozwalają uzyskiwać powtarzalne zgrzeiny.
- Niewielki zakres późniejszej obróbki. Proces nie wytwarza żużla, a przy prawidłowo dobranych parametrach ogranicza występowanie wyrzutów ciekłego metalu, zmniejszając zakres oczyszczania powierzchni.
- Opłacalność. Duża szybkość zgrzewania i brak materiałów dodatkowych zmniejszają pracochłonność wytwarzania wyrobów seryjnych.
Ograniczenia technologii
Przy wyborze zgrzewania punktowego należy uwzględnić następujące cechy:
- Konieczność wykonania połączenia zakładkowego. Standardowe zgrzewanie oporowe punktowe nie jest przeznaczone do doczołowego łączenia części z blachy.
- Dostęp z obu stron. W standardowym układzie wymagane jest dwustronne doprowadzenie elektrod do miejsca połączenia. Geometria wyrobu musi umożliwiać ich prawidłowe ustawienie i docisk.
- Brak szczelności. Poszczególne zgrzeiny punktowe nie tworzą ciągłego, szczelnego połączenia.
- Ograniczenia dotyczące grubości materiału. Dopuszczalna grubość łączonych blach zależy od możliwości urządzenia, materiału, liczby arkuszy i dobranych parametrów procesu.
- Ślady elektrod na powierzchni. Po zgrzewaniu mogą pozostać miejscowe odciski, które należy uwzględnić przy wytwarzaniu wyrobów dekoracyjnych i części z widocznymi powierzchniami.
- Wymagania dotyczące konstrukcji połączenia. Liczba, średnica i rozmieszczenie zgrzein punktowych muszą odpowiadać występującym obciążeniom i wymaganiom dotyczącym wytrzymałości wyrobu.
Wybór zgrzewania punktowego zależy od materiału, grubości blach, geometrii części, wymagań dotyczących wytrzymałości połączeń i wielkości produkcji.
Zgrzewanie punktowe w cyklu produkcyjnym PRITZ
PRITZ DEVELOPMENT wykonuje zgrzewanie punktowe blach przy produkcji części metalowych i zespołów montażowych zgodnie z dokumentacją techniczną klienta. Rysunki techniczne stanowią podstawę do ustalenia geometrii części, rozmieszczenia zgrzein i wymagań dotyczących gotowego wyrobu.
Technologia uzupełnia spawanie metodami MIG/MAG, TIG i MMA oraz spawanie laserowe, pozwalając wybrać odpowiedni sposób łączenia z uwzględnieniem konstrukcji wyrobu i wymagań produkcyjnych.
W ramach pełnego cyklu produkcyjnego półfabrykaty są wytwarzane metodami cięcia laserowego, wykrawania CNC i gięcia blachy. Przed zgrzewaniem przygotowanie powierzchni obejmuje, zależnie od materiału i jego stanu, usunięcie zanieczyszczeń mogących zakłócać przepływ prądu i pogarszać jakość połączenia. Po zgrzewaniu wyroby mogą przechodzić przygotowanie do malowania, malowanie proszkowe i montaż końcowy.
Podczas przygotowania produkcji uwzględnia się rozmieszczenie zgrzein punktowych, wymiary połączeń zakładkowych, dostęp elektrod oraz wymagania dotyczące wytrzymałości i wyglądu gotowego wyrobu.
Kontrola jakości połączeń powinna obejmować ocenę rozmieszczenia i wyglądu zgrzein oraz weryfikację ich wytrzymałości w zakresie określonym w dokumentacji technicznej i uzgodnionym z klientem. Metody oraz częstotliwość kontroli dobiera się do wymagań wyrobu i charakteru produkcji.
Kompleksowe podejście pozwala wytwarzać pojedyncze części, zespoły zgrzewane i gotowe wyroby metalowe na zamówienie w ramach jednego procesu produkcyjnego.
Dlaczego PRITZ DEVELOPMENT
Powtarzalność produkcji seryjnej
Stabilność wymiarów, geometrii i jakości wyrobów w kolejnych partiach.
Pełny cykl produkcyjny
Podstawowe operacje obróbki metalu są realizowane w ramach jednego procesu produkcyjnego.
Praca według dokumentacji klienta
Produkcja jest organizowana na podstawie uzgodnionych rysunków i wymagań technicznych.
Produkcja partii przedseryjnych
Przed uruchomieniem regularnej produkcji można sprawdzić technologię i wyrób na ograniczonej partii.
ISO 9001
System zarządzania jakością z aktualnym certyfikatem.
Siedziba w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na współpracy z klientami B2B w Polsce i UE.
Zamów zgrzewanie punktowe
Wytwarzanie części i zespołów zgrzewanych z blachy według rysunków klienta
Prześlij rysunki techniczne, modele 3D lub specyfikację z podaniem materiału, grubości części, wymagań dotyczących połączeń zgrzewanych i wielkości partii.
Specjaliści PRITZ DEVELOPMENT ocenią technologiczność konstrukcji, określą zasadność zastosowania zgrzewania punktowego i przygotują ofertę handlową. Wycena zgrzewania uwzględnia wymagania techniczne, liczbę i rozmieszczenie zgrzein, dostęp elektrod oraz wielkość produkcji.