USŁUGI SPAWALNICZE MIG/MAG
PRITZ DEVELOPMENT wykonuje spawanie MIG/MAG w ramach produkcji części,
zespołów metalowych i konstrukcji z blachy według rysunków technicznych klienta. Technologia jest
stosowana do łączenia elementów ze stali węglowej i nierdzewnej oraz stopów aluminium, z
wykorzystaniem odpowiednich materiałów spawalniczych i gazów osłonowych.
Prace spawalnicze są zintegrowane z pełnym cyklem produkcyjnym: cięcie laserowe, wykrawanie
CNC, gięcie metalu, spawanie, przygotowanie powierzchni, malowanie proszkowe i montaż gotowych
wyrobów.
Charakterystyka technologii MIG/MAG
MIG/MAG to technologia spawania łukowego elektrodą topliwą w postaci drutu, który jest podawany w sposób ciągły do strefy spawania. Łuk elektryczny stapia krawędzie łączonych części i drut spawalniczy, tworząc spoinę. Gaz osłonowy zapobiega niepożądanemu oddziaływaniu otaczającej atmosfery na ciekły metal.
Migomat do spawania MIG/MAG automatycznie podaje drut. Spawanie półautomatyczne wymaga przy tym ręcznego prowadzenia uchwytu przez operatora.
W zależności od stosowanego gazu wyróżnia się dwa procesy:
- Spawanie MIG (Metal Inert Gas) — proces prowadzony w osłonie gazu obojętnego, głównie argonu lub mieszanek gazów obojętnych na jego bazie. Stosowany w szczególności do łączenia aluminium i jego stopów.
- Spawanie MAG (Metal Active Gas) — proces prowadzony w osłonie gazu aktywnego, np. CO₂ lub mieszanek argonu z CO₂. Powszechnie stosowany do łączenia części ze stali węglowej i niskostopowej, a po doborze odpowiedniego gazu i drutu również stali nierdzewnej.
Technologia zapewnia wysoką wydajność i sprawdza się przy wytwarzaniu wyrobów spawanych o różnej konfiguracji, również w produkcji seryjnej.
Materiały i dobór procesu spawania
Spawanie konstrukcji stalowych metodą MAG
Spawanie metodą MAG wykorzystujemy do łączenia elementów stalowych, w tym ram, stelaży i
wsporników ze stali konstrukcyjnej. Parametry procesu dopasowujemy do grubości materiału, geometrii
złącza i wymaganej wytrzymałości.
Spawanie aluminium migomatem
Spawanie MIG aluminium wymaga doboru drutu i obojętnego gazu osłonowego do gatunku stopu. Przy
łączeniu blach, elementów giętych i profili aluminiowych uwzględniamy również geometrię złącza oraz
wymagania dotyczące wyglądu i wytrzymałości gotowego wyrobu.
Spawanie stali nierdzewnej i kwasoodpornej
Spawanie nierdzewki migomatem wymaga doboru drutu i gazu do konkretnego gatunku stali oraz warunków
użytkowania wyrobu. Dotyczy to również elementów ze stali kwasoodpornej.
Określenia „spawanie nierdzewki MIG” oraz „spawanie kwasówki MIG” są potoczne. Przy stosowaniu
mieszanek z aktywnym dodatkiem CO₂ lub tlenu proces klasyfikuje się jako MAG.
Technologię uzgadniamy na podstawie dokumentacji klienta.
Do jakich wyrobów stosuje się spawanie MIG/MAG
Technologia jest stosowana do produkcji części metalowych i zespołów montażowych, gdy wymagane są
wytrzymałe połączenia spawane i wysoka wydajność produkcji.
Główne rodzaje wyrobów:
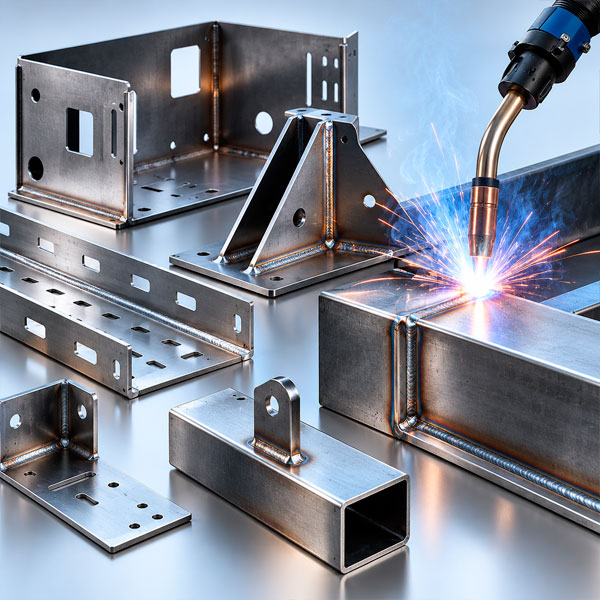
- Obudowy i osłony urządzeń — obudowy spawane, podstawy, osłony ochronne i elementy instalacji przemysłowych.
- Ramy i stelaże — konstrukcje nośne i pomocnicze z blachy i profili giętych.
- Wsporniki i elementy montażowe — podpory, zespoły mocujące, uchwyty i części łączące.
- Części maszyn i mechanizmów — spawane zespoły montażowe, podstawy i elementy urządzeń technologicznych.
- Wyposażenie handlowe i magazynowe — metalowe stelaże, stojaki, elementy regałów i konstrukcje mocujące.
- Komponenty urządzeń HVAC — ramy, elementy podporowe, obudowy i inne komponenty spawane.
Spawanie MIG/MAG jest szczególnie efektywne przy wytwarzaniu wyrobów o znacznej długości spoin oraz elementów o średniej i dużej grubości, gdy istotne są wydajność i wytrzymałość połączenia.
Czy możliwe jest spawanie MIG bez gazu?
MIG i MAG wymagają zewnętrznego gazu osłonowego. Potoczne określenie „spawanie MIG bez gazu” odnosi się zwykle do spawania drutem proszkowym samoosłonowym, czyli FCAW-S. W tym procesie ochronę ciekłego metalu zapewniają składniki rdzenia drutu.
Zalety spawania MIG/MAG
- Wysoka wydajność. Ciągłe podawanie drutu spawalniczego pozwala wykonywać długie spoiny przy minimalnej liczbie przerw technologicznych.
- Wytrzymałe połączenia. Prawidłowo dobrane parametry spawania zapewniają wymagane właściwości mechaniczne spoin.
- Uniwersalność. Możliwość spawania różnych metali i wykonywania połączeń w różnych pozycjach spawania.
- Efektywność ekonomiczna. Duża prędkość spawania i stosunkowo niski koszt materiałów eksploatacyjnych, zwłaszcza przy spawaniu stali węglowej.
- Spawanie seryjne. Stabilne parametry technologiczne pozwalają zapewnić powtarzalność połączeń spawanych.
Jakość spoin i wytrzymałość połączeń zależą od przygotowania złączy, doboru materiałów spawalniczych oraz właściwych parametrów procesu.
Ograniczenia technologii
Przy wyborze MIG/MAG należy uwzględnić specyfikę procesu:
- Odkształcenia cieplne. Przy spawaniu części z cienkiej blachy mogą wystąpić wypaczenia i zmiany geometrii wyrobu.
- Powstawanie odprysków. W zależności od parametrów spawania może być konieczne dodatkowe oczyszczanie powierzchni i obróbka spoin.
- Wymagania dotyczące wyglądu. W przypadku wyrobów o wysokich wymaganiach estetycznych korzystniejszym rozwiązaniem może być spawanie TIG.
- Wrażliwość na ruch powietrza. Zakłócenia osłony gazowej mogą prowadzić do powstawania wad złącza spawanego.
Wybór technologii spawania zależy od materiału, grubości części, konstrukcji złącza oraz wymagań dotyczących wytrzymałości i wyglądu gotowego wyrobu.
Spawanie MIG/MAG w cyklu produkcyjnym PRITZ
PRITZ DEVELOPMENT wykonuje prace spawalnicze jako część kompleksowej produkcji wyrobów metalowych. Podstawą realizacji jest dokumentacja techniczna klienta: rysunki, modele 3D, specyfikacje i wymagania dotyczące połączeń.
Połączenie cięcia laserowego, gięcia blachy i spawania pozwala wytwarzać gotowe zespoły spawane bez konieczności rozdzielania operacji produkcyjnych pomiędzy kilku wykonawców.
Podczas przygotowania produkcji uwzględnia się konstrukcję złączy spawanych, dostęp do spoin, kolejność montażu i możliwe odkształcenia termiczne. Przygotowanie złącza może obejmować oczyszczanie i fazowanie krawędzi, jeśli wymaga tego grubość materiału i konstrukcja połączenia.
Po spawaniu wyroby mogą przechodzić obróbkę mechaniczną spoin, przygotowanie powierzchni, malowanie proszkowe i montaż końcowy. Szlifowanie spoin wykonuje się wtedy, gdy przewidują je wymagania dotyczące geometrii lub wykończenia powierzchni.
Dlaczego PRITZ DEVELOPMENT
Powtarzalność produkcji seryjnej
Stabilność wymiarów, geometrii i jakości wyrobów w kolejnych partiach.
Pełny cykl produkcyjny
Podstawowe operacje obróbki metalu są realizowane w ramach jednego procesu produkcyjnego.
Praca według dokumentacji klienta
Produkcja jest organizowana na podstawie uzgodnionych rysunków i wymagań technicznych.
Produkcja partii przedseryjnych
Przed uruchomieniem regularnej produkcji można sprawdzić technologię i wyrób na ograniczonej partii.
ISO 9001
System zarządzania jakością z aktualnym certyfikatem.
Siedziba w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na współpracy z klientami B2B w
Polsce i UE.
Zamów spawanie MIG/MAG
Wytwarzanie części i konstrukcji spawanych według Państwa rysunków
Wyślij rysunki, modele 3D lub specyfikację techniczną.
Specjaliści PRITZ DEVELOPMENT ocenią technologiczność konstrukcji, dobiorą optymalną metodę spawania i przygotują ofertę handlową uwzględniającą materiał, stopień skomplikowania wyrobu i wielkość partii.