USŁUGI SPAWALNICZE TIG
Spawanie łukowe części i konstrukcji z blachy w osłonie argonu
według rysunków klienta
PRITZ DEVELOPMENT wykonuje spawanie TIG przy produkcji detali metalowych, obudów, zespołów
i konstrukcji ze stali węglowej i nierdzewnej oraz aluminium i jego stopów.
Technologia jest stosowana w celu uzyskania precyzyjnych połączeń spawanych o wysokiej
jakości, szczególnie przy spawaniu elementów cienkościennych z blachy oraz wyrobów o podwyższonych
wymaganiach dotyczących wyglądu i szczelności spoin.
Spawanie metodą TIG jest częścią pełnego cyklu produkcyjnego PRITZ: cięcie laserowe, wykrawanie
CNC, gięcie metalu, spawanie, obróbka powierzchni, malowanie proszkowe i montaż gotowych wyrobów.
Charakterystyka technologii TIG
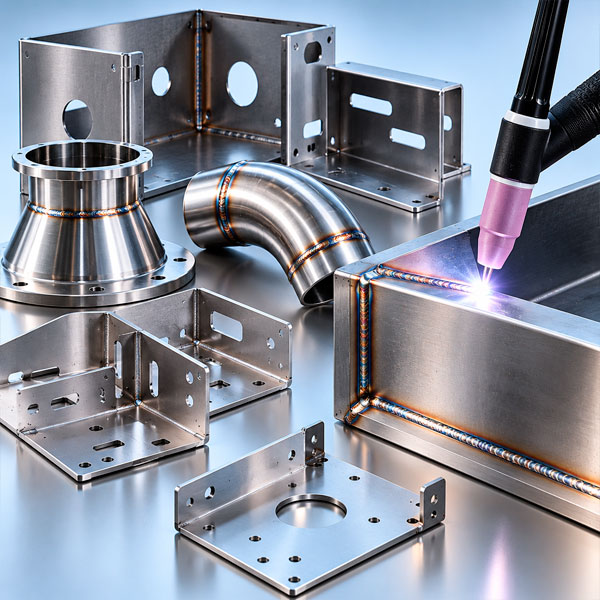
TIG (Tungsten Inert Gas) to technologia spawania łukowego w osłonie gazu obojętnego, głównie argonu. W procesie wykorzystywana jest nietopliwa elektroda wolframowa.
Łuk elektryczny pomiędzy elektrodą a spawaną częścią topi metal w strefie połączenia. Spawanie może odbywać się z podawaniem materiału dodatkowego lub bez niego. Gaz osłonowy zapobiega utlenianiu ciekłego metalu i zapewnia stabilność procesu spawania.
Spawanie w osłonie argonu metodą TIG pozwala precyzyjnie kontrolować ilość wprowadzanego ciepła, kształtować estetyczne spoiny i łączyć części o niewielkiej grubości.
TIG znajduje szczególne zastosowanie w spawaniu stali nierdzewnej, aluminium oraz wyrobów, w przypadku których istotne są jakość powierzchni, precyzja i minimalna liczba odprysków spawalniczych.
Materiały i dobór technologii
Spawanie TIG aluminium Przy łączeniu stopów aluminium dobieramy parametry spawania i materiał dodatkowy do gatunku stopu, grubości i geometrii złącza. Dotyczy to m.in. obudów, wsporników, paneli i elementów z profili aluminiowych.
Spawanie TIG stali czarnej W przypadku stali węglowej metoda umożliwia wykonywanie precyzyjnych połączeń detali metalowych oraz elementów urządzeń. Zakres prac dobieramy do grubości, konstrukcji złącza i wymagań dotyczących wytrzymałości.
Spawanie nierdzewki TIG Spawanie metodą TIG stosuje się do stali nierdzewnej i stali kwasoodpornej, gdy ważne są estetyka, szczelność i jakość powierzchni. Gatunek stali oraz warunki użytkowania wyrobu określają wymagania dotyczące materiału dodatkowego i przygotowania połączenia.
Spawanie mosiądzu TIG Możliwość spawania mosiądzu zależy od konkretnego gatunku stopu i konstrukcji złącza. Obecność cynku może utrudniać proces i sprzyjać porowatości spoin. Zastosowanie TIG oraz możliwość wykonania takiego zlecenia oceniamy indywidualnie po analizie dokumentacji klienta.
Do jakich wyrobów stosuje się spawanie TIG Technologia jest stosowana do produkcji części i konstrukcji z blachy wymagających estetycznych połączeń spawanych, dokładnego zachowania geometrii i wysokiej jakości powierzchni.
Główne rodzaje wyrobów:
- Wyroby ze stali nierdzewnej — obudowy, osłony, panele, zbiorniki i elementy urządzeń przemysłowych.
- Obudowy i osłony urządzeń — cienkościenne konstrukcje spawane, osłony ochronne i moduły metalowe.
- Konstrukcje szczelne — zbiorniki, tace, pojemniki i obudowy z określonymi wymaganiami dotyczącymi szczelności połączeń.
- Części z aluminium — obudowy, wsporniki, panele i spawane komponenty urządzeń.
- Wyposażenie handlowe i meblowe — elementy dekoracyjne, stelaże, stojaki i konstrukcje z widocznymi połączeniami spawanymi.
- Komponenty urządzeń spożywczych i technologicznych — części ze stali nierdzewnej o podwyższonych wymaganiach dotyczących jakości spoin i obróbki powierzchni.
TIG jest najbardziej efektywna przy wyrobach z cienkiej blachy, krótkich i złożonych połączeniach spawanych oraz konstrukcjach, w których jakość spoiny ma pierwszeństwo przed szybkością wykonywania prac spawalniczych.
Czy spawanie TIG bez gazu jest możliwe?
TIG wymaga gazu osłonowego, najczęściej argonu, który chroni elektrodę i ciekły metal. Spawanie bez materiału dodatkowego, opisane przy tej metodzie, również odbywa się w osłonie gazowej.
Zalety spawania TIG
- Kontrola ilości wprowadzanego ciepła. Parametry spawania dopasowujemy do materiału i grubości elementów, aby ograniczać odkształcenia oraz uzyskać wymaganą geometrię złącza.
- Wysoka jakość spoin. Możliwość uzyskania równych, estetycznych połączeń przy minimalnej liczbie odprysków.
- Precyzyjna kontrola procesu. Regulacja prądu spawania i podawania materiału dodatkowego pozwala kontrolować kształtowanie spoiny.
- Spawanie cienkiej blachy. Możliwość łączenia części o niewielkiej grubości przy prawidłowo dobranych parametrach i minimalizacji odkształceń cieplnych.
- Wszechstronność materiałowa. Możliwość spawania stali węglowej i nierdzewnej, aluminium oraz szeregu innych metali i stopów.
- Jakość powierzchni. Brak warstwy żużla i minimalne rozpryskiwanie metalu ograniczają zakres późniejszej obróbki.
Możliwość wykonywania szczelnych połączeń. Technologia sprawdza się przy produkcji wyrobów wymagających szczelności, pod warunkiem przestrzegania technologii spawania i przeprowadzenia niezbędnej kontroli.
Ograniczenia technologii
Przy wyborze TIG należy uwzględnić specyfikę procesu spawania:
- Niższa wydajność. Prędkość spawania jest zazwyczaj niższa niż przy MIG/MAG, szczególnie przy wykonywaniu długich spoin.
- Wyższy koszt prac. Dłuższy czas spawania i wymagania dotyczące kwalifikacji spawacza zwiększają pracochłonność produkcji.
- Wrażliwość na przygotowanie części. Zanieczyszczenia, warstwy tlenków i niedokładne dopasowanie krawędzi mogą negatywnie wpływać na jakość połączenia.
- Odkształcenia cieplne. Pomimo możliwości precyzyjnego kontrolowania ilości wprowadzanego ciepła przy spawaniu cienkich blach nadal istnieje ryzyko wypaczenia.
- Ograniczona efektywność przy dużych grubościach. Przy spawaniu masywnych części i długich spoin technologia często ustępuje MIG/MAG pod względem wydajności.
Wybór TIG zależy od materiału i grubości części oraz wymagań dotyczących wyglądu, szczelności, wytrzymałości i kosztów wykonania.
Spawanie TIG w cyklu produkcyjnym PRITZ
PRITZ DEVELOPMENT wykonuje spawanie TIG w ramach kompleksowej produkcji wyrobów metalowych według rysunków technicznych i dokumentacji klienta.
Połączenie cięcia laserowego, gięcia blachy i spawania pozwala wytwarzać obudowy, osłony, zbiorniki i zespoły montażowe przy minimalnej liczbie pośrednich operacji produkcyjnych.
Podczas przygotowania produkcji uwzględnia się konstrukcję złączy spawanych, wymagania dotyczące jakości powierzchni, dostęp do spoin, kolejność montażu i możliwe odkształcenia cieplne.
W zależności od wymagań dotyczących gotowego wyrobu po spawaniu mogą być wykonywane oczyszczanie i szlifowanie spoin, obróbka powierzchni, malowanie proszkowe i montaż końcowy.
Dlaczego PRITZ DEVELOPMENT
Powtarzalność produkcji seryjnej
Stabilność wymiarów, geometrii i jakości wyrobów w kolejnych partiach.
Pełny cykl produkcyjny
Podstawowe operacje obróbki metalu są realizowane w ramach jednego procesu produkcyjnego.
Praca według dokumentacji klienta
Produkcja jest organizowana na podstawie uzgodnionych rysunków i wymagań technicznych.
Produkcja partii przedseryjnych
Przed uruchomieniem regularnej produkcji można sprawdzić technologię i wyrób na ograniczonej partii.
ISO 9001
System zarządzania jakością z aktualnym certyfikatem.
Siedziba w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na współpracy z klientami B2B w Polsce i UE.
Zamów spawanie TIG
Wytwarzanie części i konstrukcji spawanych według Państwa rysunków
Prześlij rysunki, modele 3D lub specyfikację techniczną z podaniem materiału, grubości części, wymagań dotyczących połączeń spawanych i wielkości partii.
Specjaliści PRITZ DEVELOPMENT ocenią technologiczność konstrukcji i możliwość zastosowania TIG oraz przygotują ofertę handlową z uwzględnieniem wymagań technicznych i wielkości produkcji.