USŁUGI SPAWALNICZE LASEROWE
Precyzyjne spawanie części i konstrukcji z blachy według rysunków
klienta
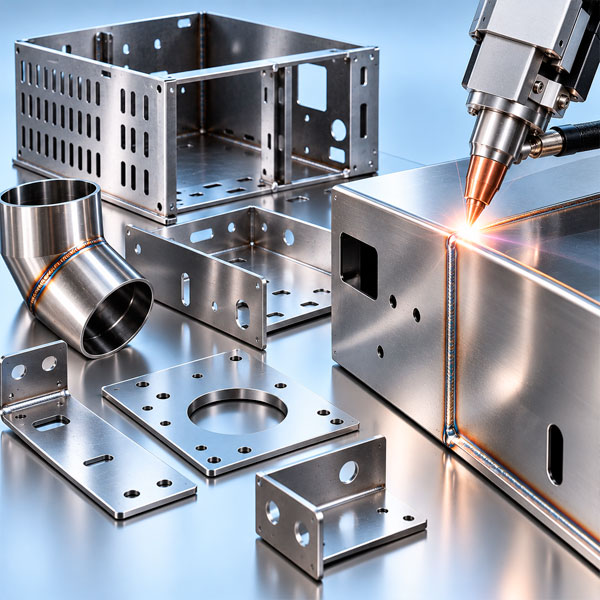
PRITZ DEVELOPMENT świadczy usługi spawania laserowego przy produkcji metalowych obudów, osłon,
paneli, wsporników i zespołów montażowych z blachy.
Technologia jest stosowana w celu uzyskania precyzyjnych połączeń spawanych z minimalną
strefą wpływu ciepła. Spawanie laserowe jest szczególnie efektywne przy wytwarzaniu wyrobów z
cienkiej blachy, części o złożonej geometrii i konstrukcji o podwyższonych wymaganiach dotyczących
wyglądu spoin, także w produkcji seryjnej.
Spawanie laserowe jest częścią pełnego cyklu produkcyjnego PRITZ: cięcie laserowe,
wykrawanie CNC, gięcie blachy, spawanie, przygotowanie powierzchni, malowanie proszkowe i montaż
gotowych wyrobów.
Charakterystyka technologii spawania laserowego
Spawanie laserowe to technologia łączenia metali, w której źródłem ciepła jest skupiona wiązka lasera.
Energia wiązki powoduje miejscowe stopienie materiału w strefie połączenia. Po przemieszczeniu wiązki ciekły metal stygnie i krzepnie, tworząc spoinę.
Moc lasera, prędkość spawania i sposób ogniskowania dobiera się do materiału, grubości elementów i konstrukcji złącza. Odpowiednio dobrane parametry pozwalają uzyskać wąskie spoiny i ograniczyć oddziaływanie ciepła na sąsiednie obszary metalu.
W zależności od materiału i wymagań procesu stosuje się odpowiednią osłonę gazową. Połączenia mogą być wykonywane bez materiału dodatkowego albo z podawaniem drutu, jeśli wymaga tego konstrukcja złącza.
Technologia znajduje zastosowanie w łączeniu stali węglowej, stali nierdzewnej i stopów aluminium. Spawanie laserowe stali nierdzewnej wymaga właściwego przygotowania powierzchni i dopasowania krawędzi. Przy spawaniu laserowym aluminium dodatkowo uwzględnia się wysoką przewodność cieplną i zdolność materiału do odbijania promieniowania.
Do jakich wyrobów stosuje się spawanie laserowe
Technologia jest stosowana do produkcji części i konstrukcji z blachy, w przypadku których istotne są precyzja połączeń, zachowanie geometrii i jakość powierzchni.
Główne rodzaje wyrobów:
- Obudowy i osłony urządzeń — cienkościenne obudowy metalowe, osłony ochronne, panele i elementy instalacji przemysłowych.
- Wyroby ze stali nierdzewnej — obudowy, zbiorniki, tace, panele i części urządzeń o podwyższonych wymaganiach dotyczących wyglądu połączeń spawanych.
- Obudowy i szafy elektrotechniczne — obudowy spawane, elementy montażowe, przegrody wewnętrzne i zespoły konstrukcyjne.
- Części maszyn i mechanizmów — komponenty metalowe, wsporniki, elementy mocujące i zespoły montażowe.
- Wyposażenie handlowe i meblowe — metalowe stelaże z blachy i profili, stojaki, panele dekoracyjne i konstrukcje z widocznymi spoinami.
- Komponenty urządzeń wentylacyjnych i klimatyzacyjnych — obudowy, osłony, kanały wentylacyjne i elementy systemów HVAC.
- Wyroby seryjne z blachy — części tego samego typu oraz zespoły montażowe wymagające wysokiej powtarzalności połączeń spawanych.
Spawanie laserowe jest szczególnie uzasadnione przy wytwarzaniu konstrukcji z cienkiej blachy z precyzyjnie przygotowanymi krawędziami oraz wyrobów wymagających ograniczenia wpływu ciepła na sąsiadujące obszary metalu.
Zalety spawania laserowego
- Wysoka precyzja. Skupiona wiązka lasera pozwala skoncentrować nagrzewanie na małym obszarze i kształtować wąskie spoiny.
- Minimalne odkształcenia cieplne. Niewielka strefa wpływu ciepła ogranicza ryzyko wypaczenia i zmiany geometrii części z cienkiej blachy.
- Duża prędkość spawania. Przy prawidłowo dobranych parametrach technologia zapewnia wysoką wydajność, szczególnie przy wykonywaniu długich połączeń.
- Estetyczny wygląd spoin. Możliwość uzyskania równych połączeń przy minimalnej liczbie odprysków i niewielkim zakresie późniejszej obróbki.
- Brak konieczności stosowania materiału dodatkowego w niektórych połączeniach. Przy precyzyjnym przygotowaniu krawędzi spawanie może odbywać się bez podawania dodatkowego metalu.
- Możliwość automatyzacji. Spawanie laserowe dobrze sprawdza się w procesach zmechanizowanych i zrobotyzowanych o powtarzalnych parametrach połączeń.
Ograniczenia technologii
Przy wyborze spawania laserowego należy uwzględnić następujące cechy:
- Wysokie wymagania dotyczące przygotowania części. Szczeliny pomiędzy łączonymi krawędziami, zanieczyszczenia i niedokładności montażu mogą istotnie wpływać na jakość spoiny.
- Ograniczona zdolność mostkowania szczelin. Przy spawaniu bez materiału dodatkowego wymagane jest precyzyjne dopasowanie łączonych części.
- Wymagania dotyczące mocowania wyrobów. Utrzymanie położenia części podczas spawania może wymagać specjalnych przyrządów i oprzyrządowania.
- Zależność od właściwości materiału. Wysoka zdolność odbijania promieniowania, przewodność cieplna i specyfika procesów metalurgicznych mogą utrudniać spawanie niektórych metali i stopów.
- Ograniczenia dotyczące grubości metalu. Możliwość spawania części o dużej grubości zależy od mocy źródła laserowego, rodzaju połączenia i dobranych parametrów procesu.
- Koszt wyposażenia. Wysoki koszt instalacji laserowych i oprzyrządowania technologicznego może obniżać opłacalność produkcji pojedynczych prostych wyrobów.
Wybór spawania laserowego zależy od materiału, grubości części, geometrii połączenia, wymagań dotyczących jakości spoiny i wielkości produkcji.
Spawanie laserowe w cyklu produkcyjnym PRITZ
PRITZ DEVELOPMENT stosuje spawanie laserowe przy produkcji części metalowych i zespołów montażowych według rysunków i dokumentacji technicznej klienta.
Technologia uzupełnia procesy MIG/MAG, TIG, MMA i zgrzewania oporowego punktowego, pozwalając dobrać najbardziej odpowiedni sposób łączenia do konstrukcji wyrobu i wymagań produkcyjnych.
Połączenie cięcia laserowego, gięcia blachy i spawania laserowego zapewnia precyzyjne przygotowanie części i pozwala wytwarzać konstrukcje spawane przy minimalnym zakresie późniejszej obróbki mechanicznej.
Podczas przygotowania produkcji uwzględnia się dokładność dopasowania części, dostęp do złączy spawanych, konieczność mocowania elementów, kolejność spawania i wymagania dotyczące wyglądu wyrobu.
Po spawaniu części mogą przechodzić oczyszczanie i szlifowanie spoin, przygotowanie powierzchni, malowanie proszkowe i montaż końcowy.
Kontrola jakości spoin jest prowadzona zgodnie z uzgodnionymi wymaganiami. Ocenie podlegają geometria spoin, ich wygląd oraz zgodność wykonania z dokumentacją. Zakres ewentualnych badań dodatkowych ustalamy przed realizacją zlecenia.
Dlaczego PRITZ DEVELOPMENT
Powtarzalność produkcji seryjnej
Stabilność wymiarów, geometrii i jakości wyrobów oraz powtarzalność połączeń spawanych w kolejnych
partiach.
Pełny cykl produkcyjny
Podstawowe operacje obróbki metalu są realizowane w ramach jednego procesu produkcyjnego.
Praca według dokumentacji klienta
Produkcja jest organizowana na podstawie uzgodnionych rysunków i wymagań technicznych.
Produkcja partii przedseryjnych
Przed uruchomieniem regularnej produkcji można sprawdzić technologię i wyrób na ograniczonej partii.
ISO 9001
System zarządzania jakością z aktualnym certyfikatem.
Siedziba w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na współpracy z klientami B2B w Polsce i UE.
Zamów spawanie laserowe
Wytwarzanie metalowych części i konstrukcji spawanych według Państwa rysunków
Prześlij rysunki, modele 3D lub specyfikację techniczną z podaniem materiału, grubości części, wymagań dotyczących połączeń spawanych i wielkości partii.
Specjaliści PRITZ DEVELOPMENT ocenią technologiczność konstrukcji, określą zasadność zastosowania spawania laserowego i przygotują ofertę handlową z uwzględnieniem wymagań technicznych i wielkości produkcji.
Spawanie laserowe — cena i przygotowanie wyceny
Na koszt spawania laserowego wpływają materiał, grubość łączonych elementów, długość i dostępność
spoin, przygotowanie krawędzi oraz wielkość partii.
Przy łączeniu nierdzewki istotne mogą być również wymagania dotyczące wyglądu i późniejszego
wykończenia powierzchni.
Podstawą wyceny jest dokumentacja techniczna:
rysunki, modele 3D lub specyfikacja określająca materiał, wymiary, wymagania dotyczące połączeń i
liczbę sztuk.
W ofercie uwzględniamy uzgodniony zakres spawania, kontroli, obróbki powierzchni i
ewentualnego montażu.
Ręczne spawanie laserowe
Ręczne prowadzenie głowicy laserowej pozwala operatorowi dostosować tor ruchu do przebiegu złącza
i geometrii elementów. Takie rozwiązanie może być przydatne przy łączeniu obudów, osłon i profili.
Sposób prowadzenia procesu dobiera się do dostępności spoin, wymaganej powtarzalności i wielkości
partii. Możliwość zastosowania ręcznego spawania laserowego w konkretnym projekcie wymaga
potwierdzenia podczas analizy technicznej.
Mikrospawanie laserowe
Mikrospawanie laserowe służy do wykonywania bardzo małych połączeń z precyzyjną kontrolą obszaru
nagrzewania. Stosuje się je m.in. przy łączeniu drobnych elementów i cienkich materiałów.
Wymaga odpowiedniego źródła laserowego, optyki i dokładnego pozycjonowania części.
Zlecenia dotyczące mikrospawania wymagają odrębnej oceny technicznej na podstawie wymiarów detalu
i wymagań dotyczących połączenia.