USŁUGI SPAWALNICZE MMA
Ręczne spawanie łukowe metalowych części i konstrukcji według rysunków klienta
PRITZ DEVELOPMENT wykonuje spawanie elektrodą otuloną MMA przy wytwarzaniu konstrukcji
metalowych, ram, elementów podporowych i zespołów montażowych ze stali węglowej i niskostopowej.
Technologia jest stosowana w celu uzyskania wytrzymałych połączeń spawanych, przede wszystkim przy
pracy z metalem o średniej i dużej grubości. Ręczne spawanie łukowe jest szczególnie efektywne w
przypadku konstrukcji o utrudnionym dostępie do miejsc połączeń, a także przy wykonywaniu wybranych
operacji montażowych i naprawczych.
Prace spawalnicze są częścią pełnego cyklu produkcyjnego PRITZ: cięcie laserowe, wykrawanie CNC,
gięcie blachy, spawanie, przygotowanie powierzchni, malowanie proszkowe i montaż gotowych wyrobów.
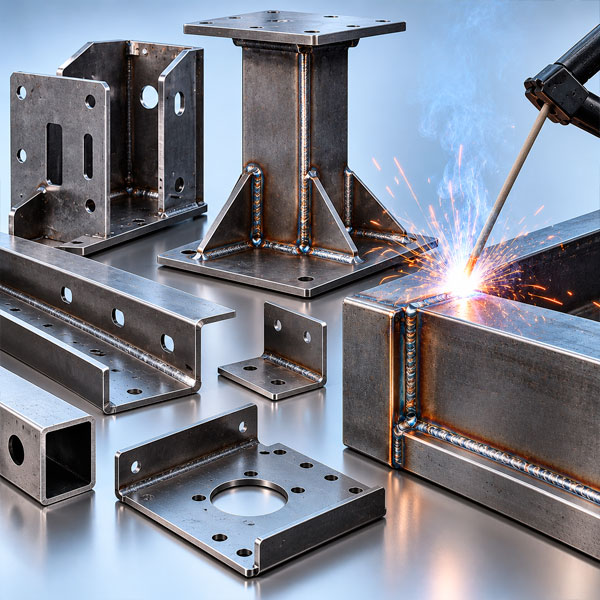
Charakterystyka technologii MMA
Spawanie metodą 111, czyli MMA (Manual Metal Arc), to ręczne spawanie łukowe elektrodą otuloną.
Łuk elektryczny powstaje pomiędzy elektrodą otuloną a spawaną częścią. Elektroda topliwa przewodzi prąd i dostarcza materiału dodatkowego do złącza. Pod wpływem wysokiej temperatury topią się krawędzie łączonych elementów i metalowy rdzeń elektrody, tworząc jeziorko spawalnicze.
Otulina elektrody podczas topienia wydziela gazy osłonowe i tworzy żużel, które chronią ciekły metal przed oddziaływaniem otaczającej atmosfery. Po ostygnięciu złącza spawanego żużel usuwa się mechanicznie.
Technologia nie wymaga zewnętrznego doprowadzania gazu osłonowego i pozwala wykonywać spawanie w różnych pozycjach przestrzennych, również przy ograniczonym dostępie do strefy połączenia.
MMA jest szeroko stosowana do spawania stali konstrukcyjnej, w tym stali niestopowej i niskostopowej. Przy zastosowaniu specjalnych elektrod możliwe jest spawanie stali nierdzewnych i innych materiałów.
Elektrody otulone dobiera się do gatunku materiału, grubości elementów, rodzaju i położenia złącza oraz wymaganych właściwości mechanicznych spoiny. Dobór elektrody do spawania stali czarnej opiera się na konkretnym gatunku stali wskazanym w dokumentacji technicznej.
Elektrody rutylowe ułatwiają zajarzanie łuku i usuwanie żużla. Elektrody zasadowe stosuje się m.in. tam, gdzie wymagane są odpowiednie właściwości mechaniczne i wysoka udarność stopiwa. Ich przygotowanie i przechowywanie powinny odpowiadać zaleceniom producenta.
Do jakich wyrobów stosuje się spawanie MMA
Technologia jest stosowana przy produkcji konstrukcji metalowych i zespołów montażowych, dla których podstawowymi wymaganiami są wytrzymałość połączeń, niezawodność oraz możliwość spawania w trudno dostępnych miejscach.
Główne rodzaje wyrobów:
- Ramy i konstrukcje nośne — spawane podstawy, ramy wsporcze z profili stalowych i elementy nośne urządzeń przemysłowych.
- Wsporniki i zespoły montażowe — podpory, elementy mocujące, płyty łączące i wzmocnione wsporniki.
- Części maszyn i urządzeń — spawane podstawy, elementy podporowe i zespoły konstrukcyjne.
- Konstrukcje metalowe z grubej blachy stalowej — wzmocnione połączenia, elementy nośne i konstrukcje o podwyższonych wymaganiach dotyczących wytrzymałości mechanicznej.
- Pomocnicze wyposażenie produkcyjne — ramy technologiczne, podstawy, podpory i konstrukcje montażowe.
- Prace naprawcze i regeneracyjne — odtwarzanie połączeń spawanych, usuwanie pojedynczych wad i naprawa konstrukcji metalowych.
MMA jest najbardziej uzasadniona przy wytwarzaniu pojedynczych wyrobów, wykonywaniu krótkich połączeń spawanych oraz spawaniu części, w przypadku których zastosowanie spawania półautomatycznego jest utrudnione ze względu na cechy konstrukcyjne.
Zalety spawania MMA
- Wszechstronność zastosowania. Możliwość spawania różnych stali konstrukcyjnych z użyciem odpowiednich elektrod.
- Wytrzymałe połączenia spawane. Przy przestrzeganiu technologii zapewniane są wymagane właściwości mechaniczne spoin.
- Brak zewnętrznego gazu osłonowego. Nie jest wymagane wyposażenie gazowe, co upraszcza organizację prac spawalniczych.
- Możliwość spawania trudno dostępnych połączeń. Niewielkie rozmiary uchwytu elektrodowego pozwalają wykonywać spawanie w ograniczonej przestrzeni.
- Elastyczność zastosowania. Technologia sprawdza się w produkcji jednostkowej oraz pracach montażowych i naprawczych.
- Stosunkowo proste wyposażenie. Źródła prądu spawalniczego mają stosunkowo prostą konstrukcję i nie wymagają mechanizmów podawania drutu.
Ograniczenia technologii
Przy wyborze MMA należy uwzględnić następujące cechy:
- Niewysoka wydajność. Konieczność okresowej wymiany elektrod i usuwania żużla wydłuża czas prac spawalniczych.
- Ograniczenia przy spawaniu cienkich blach. Wysoka koncentracja ciepła utrudnia łączenie cienkich arkuszy i zwiększa ryzyko przepaleń oraz odkształceń.
- Konieczność oczyszczania spoin. Po spawaniu wymagane jest usunięcie żużla, a w razie potrzeby także oczyszczenie powierzchni.
- Zależność jakości od kwalifikacji spawacza. Stabilność łuku, geometria spoiny i jakość połączenia w dużej mierze zależą od umiejętności wykonawcy.
- Powstawanie odprysków i dymu spawalniczego. Procesowi towarzyszy emisja aerozoli i może on wymagać dodatkowej obróbki powierzchni.
- Ograniczona efektywność w produkcji seryjnej. Przy dużej liczbie jednakowych połączeń MIG/MAG zwykle zapewnia wyższą wydajność.
Wybór technologii spawania zależy od materiału, grubości części, konstrukcji połączenia, wymagań dotyczących wytrzymałości i wyglądu gotowego wyrobu.
Spawanie MMA w cyklu produkcyjnym PRITZ
PRITZ DEVELOPMENT stosuje ręczne spawanie łukowe przy wytwarzaniu konstrukcji metalowych i zespołów montażowych według rysunków i dokumentacji technicznej klienta.
Technologia uzupełnia procesy MIG/MAG i TIG, pozwalając dobrać sposób spawania z uwzględnieniem cech konstrukcji, grubości materiału i wymagań dotyczących połączeń.
W ramach kompleksowej produkcji części są wcześniej wytwarzane metodami cięcia laserowego, wykrawania CNC i gięcia blachy. Po spawaniu możliwe są oczyszczanie spoin, przygotowanie powierzchni, malowanie proszkowe i montaż końcowy wyrobu.
Takie podejście pozwala wytwarzać konstrukcje spawane i gotowe wyroby metalowe w ramach jednego cyklu produkcyjnego.
Dlaczego PRITZ DEVELOPMENT
Powtarzalność produkcji seryjnej
Stabilność wymiarów, geometrii i jakości wyrobów w kolejnych partiach.
Pełny cykl produkcyjny
Podstawowe operacje obróbki metalu są realizowane w ramach jednego procesu produkcyjnego.
Praca według dokumentacji klienta
Produkcja odbywa się według rysunku i uzgodnionych wymagań technicznych klienta.
Produkcja partii przedseryjnych
Przed uruchomieniem regularnej produkcji można sprawdzić technologię i wyrób na ograniczonej partii.
ISO 9001
System zarządzania jakością z aktualnym certyfikatem.
Siedziba w Polsce
PRITZ DEVELOPMENT ma siedzibę w Katowicach i koncentruje się na współpracy z klientami B2B w Polsce i UE.
Zamów spawaniMMA
Wytwarzanie konstrukcji spawanych i zespołów metalowych według rysunków klienta
Prześlij rysunki, modele 3D lub specyfikację techniczną z podaniem materiału, grubości części, wymagań dotyczących połączeń spawanych i wielkości partii.
Specjaliści PRITZ DEVELOPMENT ocenią technologiczność konstrukcji, określą zasadność zastosowania MMA i przygotują ofertę handlową z uwzględnieniem wymagań technicznych i wielkości produkcji.